3 febbraio 2022
OEE: handle with care!
L'OEE (Overall Equipment Effectiveness) è uno dei KPI più usati nelle aziende manifatturiere: lo si vede spesso camminando per i reparti, esposto su lavagne e bacheche che mostrano le prestazioni giornaliere, settimanali e mensili.
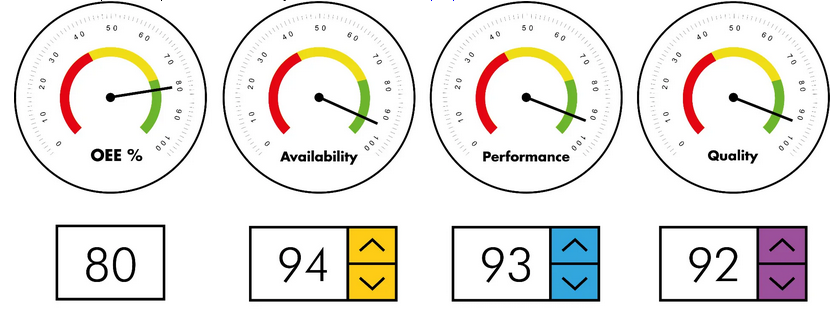
A volte si vedono anche monitor accanto ai work center, o grandi cruscotti luccicanti (di solito con tanto giallo e rosso, e qualche macchia di verde) che mostrano le prestazioni in tempo reale.
Se l'OEE in tempo reale è costoso e del tutto inutile (spiegherò perché a parte; nel frattempo, per favore, non fatelo!), l'ossessione per l'OEE può essere anche estremamente pericolosa per il vostro stabilimento e per la vostra azienda. È un indicatore da usare con consapevolezza e con una certa dose di scetticismo.
Che cos'è l'OEE?
L'OEE misura quanto bene le macchine di uno stabilimento vengono utilizzate rispetto al loro pieno potenziale. È nato per individuare rapidamente le aree che causano grandi perdite di produttività: guasti, setup lunghi, fermate frequenti, pezzi difettosi.
La formula è semplice:
OEE = Availability × Performance × Quality
Il risultato si esprime di solito in percentuale, sempre sotto il 100%, e dice in sostanza quanti pezzi buoni avete prodotto su un certo work center rispetto alla quantità massima che avreste potuto produrre in condizioni ideali.
(Se il vostro OEE non funziona così, forse c'è qualcosa che non va nel calcolo.)
Quindi l'OEE è una formula molto semplice che mette insieme tre metriche buone e solide:
- Availability (disponibilità): la macchina ha prodotto pezzi per il 100% del tempo, o è rimasta ferma, guasta, in setup? Se per esempio avete un setup di un'ora, poi la macchina lavora 6,5 ore senza guasti né fermate, ma poi l'operatore deve rabboccare il lubrificante e la ferma per 30 minuti, la disponibilità è 6,5/8 = 81%.
- Performance (prestazione): prestazione pari a 1 significa che il ciclo di lavoro impiega esattamente il tempo nominale per produrre un pezzo. Se rallentate la velocità di taglio per non rompere l'utensile, o dovete fermare il processo per un controllo perché non siete sicuri della sua capacità, questo coefficiente scende sotto il 100%. Se il ciclo dura 23 minuti su un tempo nominale di 18, la prestazione è 18/23 = 78%.
- Quality (qualità): se scartate 5 pezzi su 100 lavorati (o se semplicemente 5 pezzi vanno rilavorati o corretti dopo), la qualità è 95%.
Bene: con i numeri che ho messo, l'OEE di questo work center sarebbe:
OEE = 81% × 78% × 95% = 60%
Significa che alla fine fate 60 pezzi buoni, quando in teoria avreste potuto farne 100.
Avete appena scoperto che una certa macchina è sfruttata molto al di sotto del suo potenziale.
Facile!
Ora la domanda è: siete contenti di questa prestazione? Farete qualcosa per migliorare il processo? Farete qualcosa per migliorare la vostra efficienza complessiva?
Ed ecco il punto cruciale: quali pericoli possono nascondersi dietro tanta semplicità?
1. L'OEE non è legato ai veri obiettivi dell'azienda
Se l'azienda viene pagata per far girare le macchine a piena capacità tutto il giorno, l'OEE può essere una buona metrica di business. Per esempio, se avete un'azienda in cui c'è una sola macchina che produce ciò per cui il mercato è disposto a pagare (una centrale elettrica con una turbina Pelton in funzione), l'OEE potrebbe essere legato al vostro risultato economico.
Ma per molti produttori la realtà è diversa, perché ci sono altri obiettivi di business legati ai fattori che orientano le decisioni d'acquisto dei clienti: lead time, prezzo e costo, qualità. I vostri KPI dovrebbero essere allineati agli obiettivi di business, e l'OEE non lo è.
2. L'OEE non affronta i veri vincoli della produzione
Se leggete "L'obiettivo" di Eliyahu Goldratt e i principi della sua Theory of Constraints (TOC), capirete in fretta (beh, non così in fretta: il romanzo è di circa 300 pagine…) che la cosa più importante nella gestione della produzione è far marciare lo stabilimento al ritmo di un "drum beat" e ridurre i rischi di qualsiasi vincolo che possa alterarne il ritmo e strozzare la produzione. La Theory of Constraints è una visione olistica, che considera lo stabilimento intero. L'OEE si concentra sull'ottimizzazione locale di ogni work center, mentre l'obiettivo è ottimizzare l'intero sistema produttivo.
L'OEE presuppone che l'obiettivo sia tenere ogni work center occupato e produttivo al 100% della capacità, sempre. Ma nel contesto del sistema produttivo intero, ogni work center che non è il bottleneck deve lavorare con un basso fattore di utilizzo: se producete più velocemente di quanto il bottleneck riesca a lavorare, lavorate per niente, perché state solo riempiendo il magazzino di pezzi in attesa. Se concentrate gli sforzi per aumentare la produttività di una risorsa che non è il bottleneck, sprecate tempo e soldi, perché il sistema non potrà sfruttare alcun vantaggio.
L'obiettivo non è tenere sempre occupati ogni work center e ogni macchina: il vero obiettivo è far uscire il prodotto in tempo per soddisfare la domanda, a basso costo e con alta qualità. Le metriche dell'organizzazione dovrebbero essere legate direttamente ai veri obiettivi di business, che portano all'obiettivo ultimo della maggior parte dei produttori: profitti più alti.
Se l'organizzazione si concentra ad "aggiustare" i work center con l'OEE più basso, rischia di sotto-ottimizzare il processo produttivo nel suo insieme.
3. L'OEE è un indicatore aggregato, che può confondere invece di chiarire
Le misure aggregate come l'OEE rischiano di nascondere i problemi sottostanti. Ciascuna componente dell'OEE presa da sola (disponibilità, prestazione e qualità) dà una visibilità migliore sulle prestazioni dell'organizzazione. Quando le tre si moltiplicano tra loro, come avviene nell'OEE, il numero risultante può finire per nascondere proprio le aree con più problemi (come fa la "media", ma di questo parlerò a parte). Per esempio, un'area può avere ottimi valori di disponibilità e prestazione ma una qualità bassa: siccome i numeri vengono moltiplicati, la qualità bassa resta nascosta e quindi non viene affrontata.
L'OEE non solo nasconde i problemi, ma intorbida le acque quando si tratta di decidere dove migliorare. Presuppone che le tre componenti abbiano la stessa importanza, mentre per molte organizzazioni un punto percentuale perso in prestazione non pesa quanto un punto percentuale perso in qualità. Per esempio, è facile aumentare la qualità aumentando i costi: il difficile è aumentare la qualità riducendo i costi. Un'area con qualità al 90% e prestazione al 70% ha un problema diverso da un'area con qualità al 70% e prestazione al 90%, ma possono avere lo stesso OEE. Meglio guardare solo il fattore qualità, piuttosto che l'OEE.
Quando avete un problema di qualità, nel cestino non buttate solo il lavoro fatto su quel pezzo in quel work center: buttate anche i materiali che avete comprato e tutto l'impegno che i vostri colleghi hanno messo nelle operazioni precedenti.
In sintesi
Smettete di essere ossessionati dall'OEE: l'OEE conta solo per il vostro bottleneck. Per definizione, nel vostro sistema c'è un solo bottleneck, e parlo del sistema da un capo all'altro, da cliente a cliente: dal cliente che vi chiama per un'offerta fino alla fattura della merce che vendete. Lavorate sul bottleneck, aumentatene la capacità e misurate il miglioramento usando l'OEE come KPI principale.
E tutti gli altri processi?
Dimenticate l'OEE e, dopo aver migliorato le prestazioni del bottleneck (dopo, non in parallelo!), concentrate gli sforzi sulla qualità.
L'OEE continuerà a mostrare valori molto bassi? Chi se ne importa!